


علت دون دون شدن رنگ با پیستوله

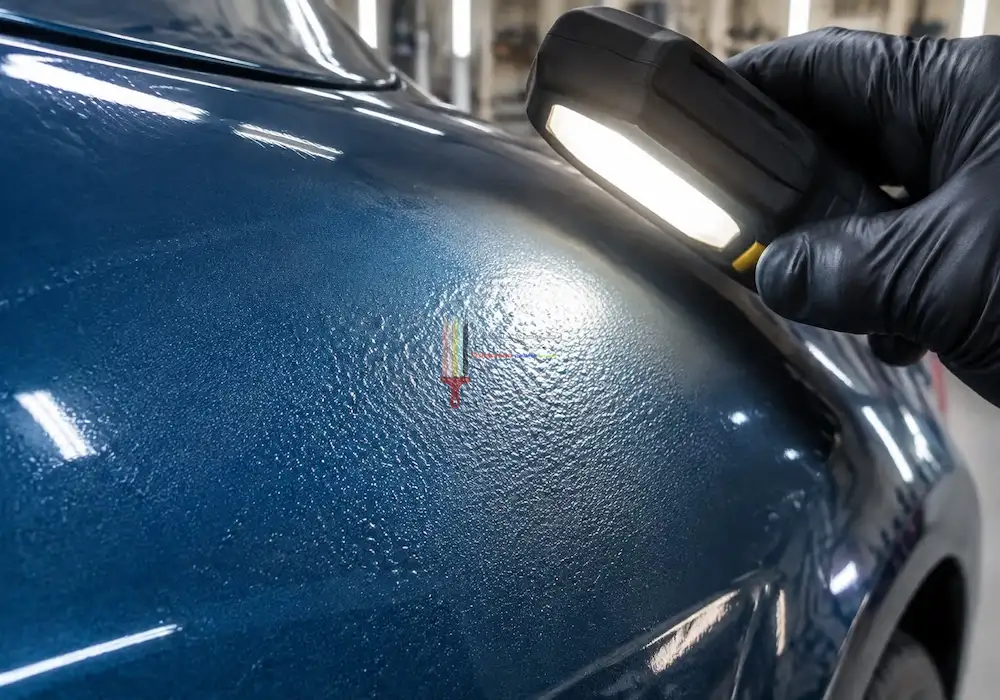
گاهی اوقات تصور میشود کیفیت پایین رنگ تنها دلیل ایجاد این عارضه است؛ درحالیکه عواملی مانند تنظیم نبودن فشار باد، فاصله نامناسب پیستوله، رقیقسازی اشتباه رنگ، آلودگی سطح و شرایط نامناسب محیط نیز در ایجاد این مشکل نقش دارند. در این مقاله از سایت رنگ پودری پیشگامان، مهمترین دلایل این اتفاق، روشهای تشخیص و راهکارهای کاربردی برای جلوگیری از آن را بررسی میکنیم.
جهت مشاوره رایگان و ثبت سفارش و خرید انواع رنگ پودری با کارشناسان ما تماس بگیرید:
علت دون دون شدن رنگ با پیستوله چیست؟
برای پیدا کردن علت دون دون شدن رنگ با پیستوله، ابتدا باید به نحوه پاشش رنگ و شرایط اجرای آن توجه کرد. زمانی که ذرات رنگ بهصورت یکنواخت روی سطح قرار نمیگیرند یا فرصت کافی برای پخش شدن و تشکیل یک لایه صاف ندارند، سطح نهایی حالت دانهدانه پیدا میکند. این اتفاق ممکن است به دلیل فشار نامناسب هوا، فاصله زیاد نازل تا قطعه یا ویسکوزیته نامناسب رنگ رخ دهد.علت دون دون شدن رنگ با پیستوله
یکی از مهمترین نکاتی که باید در نظر بگیرید، هماهنگی میان نوع رنگ، دستگاه پیستوله و شرایط محیطی است. حتی اگر از رنگ باکیفیت استفاده کنید، تنظیم نبودن دستگاه میتواند نتیجه کار را نامطلوب کند. برای مثال، فشار باد بیش از حد ممکن است باعث خشک شدن سریع ذرات رنگ در مسیر حرکت به سمت قطعه شود. در مقابل، فشار پایین نیز میتواند پاشش نامنظم ایجاد کند.
بنابراین برای جلوگیری از این مشکل، نباید تنها روی کیفیت مواد اولیه تمرکز کنید؛ بلکه تمام مراحل آمادهسازی، تنظیم دستگاه و اجرای رنگ باید بهدرستی انجام شوند.
1.تنظیم نبودن فشار باد پیستوله
یکی از دلایل اصلی دون دون شدن رنگ، تنظیم نبودن فشار هوای ورودی به پیستوله است. اگر فشار باد بیشتر از مقدار موردنیاز باشد، ذرات رنگ بیش از اندازه ریز میشوند و ممکن است پیش از رسیدن به سطح، بخشی از حلال خود را از دست بدهند. در نتیجه، رنگ بهجای تشکیل یک لایه یکنواخت، به شکل ذرات خشک روی قطعه مینشیند.
از طرف دیگر، فشار بسیار پایین نیز باعث میشود رنگ بهدرستی اتمیزه نشود و سطح پوشش ناهموار باقی بماند. برای رفع این مشکل باید فشار باد را متناسب با نوع پیستوله، نازل و دستورالعمل تولیدکننده رنگ تنظیم کنید.علت دون دون شدن رنگ با پیستوله
2.غلظت نامناسب رنگ و رقیقسازی اشتباه
غلظت رنگ تأثیر مستقیمی بر کیفیت پاشش دارد. اگر رنگ بیش از اندازه غلیظ باشد، بهخوبی از نازل عبور نمیکند و ذرات آن به شکل یکنواخت روی سطح پخش نمیشوند. در مقابل، رقیق کردن بیش از حد نیز ممکن است باعث کاهش پوششدهی، شره کردن و ایجاد ناهماهنگی در لایه رنگ شود.
برای جلوگیری از این وضعیت، باید از رقیقکننده سازگار با رنگ استفاده کنید و نسبت ترکیب را مطابق مشخصات فنی محصول در نظر بگیرید. استفاده از فیلتر رنگ نیز کمک میکند ذرات جامد و ناخالصیهای احتمالی پیش از ورود به مخزن پیستوله جدا شوند.
3.فاصله نامناسب پیستوله از سطح کار
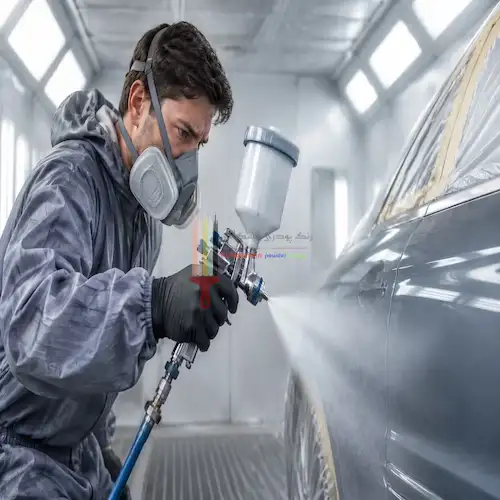
فاصله پیستوله تا قطعه یکی دیگر از عوامل مهم در کیفیت رنگآمیزی است. اگر فاصله بیش از اندازه زیاد باشد، ذرات رنگ در مسیر حرکت خشک میشوند و به شکل دانههای ریز روی سطح قرار میگیرند.
این وضعیت یکی از نمونههای رایج پاشش خشک رنگ است. اگر فاصله بیش از حد کم باشد، احتمال تجمع رنگ، شره کردن و ایجاد ضخامت نامتعادل افزایش پیدا میکند. بهتر است فاصله مناسب را بر اساس نوع پیستوله و توصیه سازنده مشخص کنید و هنگام پاشش، فاصله را تا حد امکان ثابت نگه دارید.
علت دون دون شدن رنگ با پیستوله
مهمترین عوامل محیطی مؤثر بر دانهدانه شدن رنگ
گاهی تمام تنظیمات دستگاه درست است و رنگ نیز از کیفیت مناسبی برخوردار است، اما همچنان سطح نهایی حالت زبر و دانهدار پیدا میکند. در چنین شرایطی باید به محیط رنگآمیزی توجه کنید. دما، رطوبت، جریان هوا و میزان گردوغبار موجود در محیط میتوانند بر نحوه خشک شدن و نشستن ذرات رنگ تأثیر بگذارند.
- دمای بالا و تبخیر سریع حلال
یکی از مواردی که کمتر به آن توجه میشود، تأثیر دمای محیط بر کیفیت رنگآمیزی است. در دمای بالا، حلال موجود در رنگ با سرعت بیشتری تبخیر میشود و این مسئله فرصت کافی برای پخش شدن ذرات روی سطح را کاهش میدهد. نتیجه این اتفاق میتواند ایجاد بافت زبر و دانهدانه باشد. برای جلوگیری از این مشکل، بهتر است رنگآمیزی در محدوده دمایی توصیهشده توسط تولیدکننده انجام شود. همچنین استفاده از حلال مناسب شرایط محیطی میتواند به کنترل سرعت تبخیر کمک کند.
- وجود گردوغبار و آلودگی روی قطعه
اگر سطح قطعه پیش از رنگآمیزی بهخوبی تمیز نشده باشد، ذرات گردوغبار، چربی، روغن و آلودگیهای دیگر میتوانند زیر لایه رنگ یا روی آن باقی بمانند. این آلودگیها باعث ایجاد نقاط برجسته و ناهموار میشوند. برای جلوگیری از این اتفاق، باید سطح قطعه را متناسب با جنس آن چربیزدایی و تمیز کنید. همچنین استفاده از دستمال مناسب و هوای فشرده تمیز و بدون رطوبت میتواند به حذف ذرات باقیمانده کمک کند. تمیزی محیط کارگاه نیز اهمیت زیادی دارد.
- سرعت زیاد حرکت دست هنگام پاشش رنگ
سرعت حرکت دست اپراتور تأثیر زیادی بر یکنواختی پوشش دارد. اگر پیستوله بیش از اندازه سریع حرکت کند، رنگ فرصت کافی برای تشکیل لایه مناسب را پیدا نمیکند و ممکن است سطح حالت خشک و دانهدانه داشته باشد. در مقابل، حرکت بسیار آهسته باعث تجمع بیش از حد رنگ در بعضی قسمتها میشود. بهترین روش این است که پیستوله با سرعت یکنواخت و حرکت منظم هدایت شود. همچنین بهتر است مسیرهای پاشش با هم همپوشانی مناسبی داشته باشند تا تمام قسمتهای قطعه پوشش یکسانی دریافت کنند.
جدول بررسی علت دون دون شدن رنگ با پیستوله و روش رفع آن
برای اینکه بتوانید سریعتر مشکل رنگآمیزی را تشخیص دهید، در جدول زیر رایجترین عوامل ایجادکننده این عارضه و راهکارهای پیشنهادی برای برطرف کردن آنها را مشاهده میکنید.
| علت ایجاد مشکل | نشانه قابل مشاهده | راهکار رفع مشکل |
|---|---|---|
| فشار باد زیاد | ایجاد ذرات خشک روی سطح | تنظیم فشار باد |
| فشار باد کم | پاشش نامنظم رنگ | افزایش کنترلشده فشار |
| غلظت زیاد رنگ | خروج نامناسب رنگ از نازل | تنظیم ویسکوزیته |
| فاصله زیاد پیستوله | زبر شدن سطح و پاشش خشک | اصلاح فاصله پاشش |
| دمای بالای محیط | خشک شدن سریع ذرات رنگ | کنترل دمای محیط |
| آلودگی سطح | ایجاد برجستگیهای نقطهای | تمیزکاری و چربیزدایی |
| حرکت سریع دست | پوشش نازک و ناهموار | تنظیم سرعت حرکت |
نکته مهم این است که پیش از تغییر همزمان چند تنظیم، بهتر است هر عامل را جداگانه بررسی کنید. به این ترتیب میتوانید علت اصلی مشکل را راحتتر پیدا کنید و از ایجاد ایرادهای جدید جلوگیری کنید.علت دون دون شدن رنگ با پیستوله
چگونه دون دون شدن رنگ با پیستوله را برطرف کنیم؟
اگر پس از پایان رنگآمیزی متوجه شدید که سطح قطعه حالت دانهدانه دارد، بهتر است پیش از اجرای لایه جدید، میزان شدت مشکل را بررسی کنید. گاهی برجستگیها سطحی هستند و با سنبادهکاری مناسب برطرف میشوند؛ اما در موارد شدیدتر ممکن است لازم باشد لایه رنگ معیوب بهطور کامل اصلاح شود.
اولین اقدام، بررسی شرایط پاشش و اطمینان از رفع عامل اصلی مشکل است. اگر فشار باد، غلظت رنگ یا فاصله پیستوله همچنان نامناسب باشد، اجرای مجدد رنگ نیز نتیجه مطلوبی نخواهد داشت.
سنبادهکاری و آمادهسازی مجدد سطح
اگر رنگ کاملاً خشک شده و برجستگیهای ریز روی آن وجود دارد، میتوانید با توجه به نوع پوشش و میزان زبری، از سنباده مناسب استفاده کنید. سنبادهکاری باید با دقت انجام شود تا سطح صاف شود و لایه زیرین آسیب نبیند. پس از اتمام کار، گردوغبار ناشی از سنباده را کاملاً پاک کنید و در صورت نیاز، لایه رنگ را مجدداً اجرا کنید. انتخاب درجه سنباده به ضخامت رنگ، نوع قطعه و دستورالعمل فنی پوشش بستگی دارد.
تنظیم مجدد دستگاه و اجرای آزمایشی
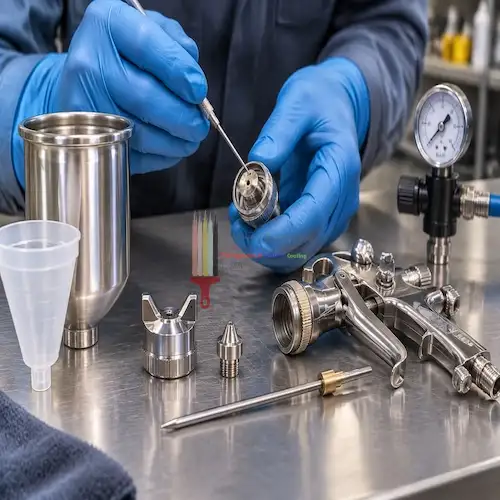
پس از آمادهسازی سطح، پیستوله را بررسی کنید. نازل، سوزن و مجاری عبور رنگ باید تمیز باشند و هیچگونه گرفتگی نداشته باشند. سپس فشار باد و میزان خروجی رنگ را تنظیم کنید. بهتر است قبل از رنگآمیزی قطعه اصلی، روی یک سطح آزمایشی پاشش انجام دهید. این کار به شما کمک میکند الگوی پاشش، یکنواختی ذرات و میزان پوششدهی را بررسی کنید و در صورت نیاز تنظیمات را اصلاح کنید.
علت دون دون شدن رنگ با پیستوله
تفاوت دون دون شدن رنگ مایع با ایراد سطح رنگ پودری چیست؟
نکته مهمی که در صنعت رنگآمیزی باید به آن توجه کرد، تفاوت میان رنگ مایع و رنگ پودری الکترواستاتیک است. اگرچه در هر دو روش ممکن است سطح نهایی دچار زبری و ناهمواری شود، اما عوامل ایجادکننده این ایراد همیشه یکسان نیستند.علت دون دون شدن رنگ با پیستوله
در رنگآمیزی با پیستوله معمولی، مشکلاتی مانند فشار نامناسب باد، رقیقسازی اشتباه، فاصله زیاد نازل و خشک شدن ذرات در هوا نقش مهمی دارند. اما در رنگ پودری، شرایطی مانند کیفیت پودر، تنظیمات دستگاه پاشش الکترواستاتیک، ضخامت پوشش و دمای پخت میتوانند بر کیفیت سطح تأثیر بگذارند.علت دون دون شدن رنگ با پیستوله
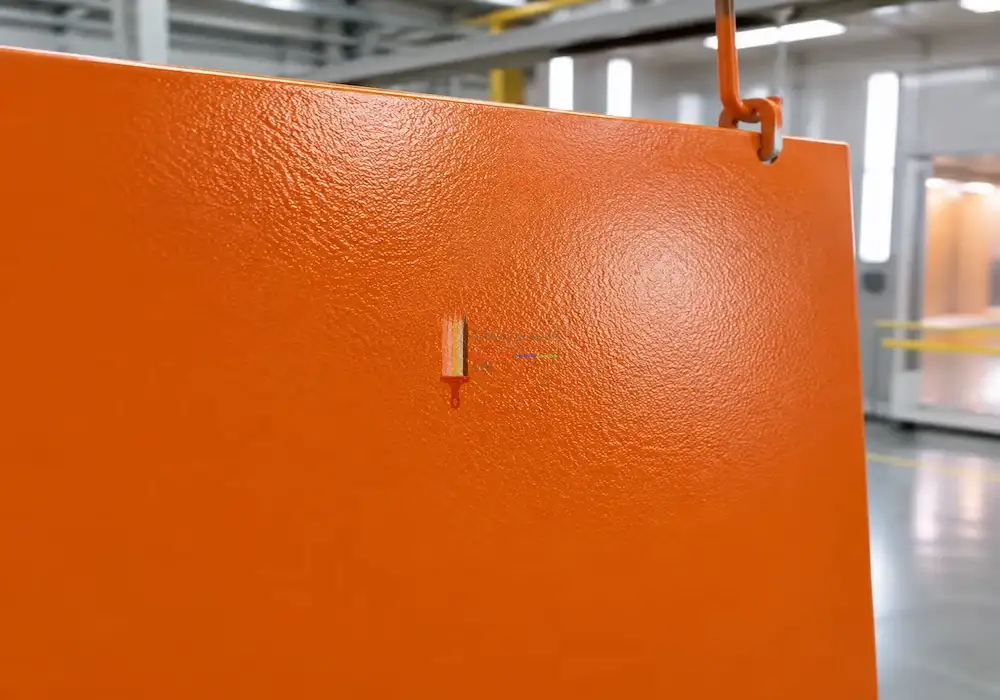
برای مثال، اگر ضخامت رنگ پودری بیش از حد استاندارد باشد یا شرایط پخت بهدرستی کنترل نشود، احتمال ایجاد ناهمواری، زبری و عیوب ظاهری افزایش پیدا میکند. به همین دلیل، بررسی علت دون دون شدن رنگ با پیستوله نباید با عیبیابی رنگ پودری یکسان در نظر گرفته شود.
برای دستیابی به پوشش باکیفیت در روش الکترواستاتیک، باید علاوه بر انتخاب پودر مناسب، شرایط اجرای پوشش و فرایند پخت نیز بهدرستی کنترل شوند. رنگ پودری پیشگامان با تمرکز بر اهمیت کیفیت پوششهای پودری، توجه به این عوامل را برای دستیابی به نتیجهای یکنواخت و بادوام ضروری میداند.
مشاهده حُجره اینترنتی پودر پیشگامان:
سخن پایانی
شناختز اولین قدم برای داشتن سطحی صاف، یکدست و باکیفیت است. این مشکل ممکن است به دلایل مختلفی مانند فشار نامناسب باد، غلظت اشتباه رنگ، فاصله زیاد پیستوله، سرعت نامناسب حرکت دست، دمای بالای محیط یا وجود آلودگی روی قطعه ایجاد شود.
برای جلوگیری از این عارضه، بهتر است پیش از شروع رنگآمیزی تمام تجهیزات را بررسی کنید، سطح کار را بهدرستی آمادهسازی کنید و تنظیمات دستگاه را متناسب با نوع رنگ انجام دهید. همچنین اجرای آزمایشی روی یک قطعه کوچک میتواند از هدررفت رنگ و هزینههای اصلاح جلوگیری کند.
در نهایت، کیفیت رنگآمیزی تنها به انتخاب رنگ مناسب وابسته نیست؛ بلکه رعایت اصول فنی در تمام مراحل اجرا اهمیت دارد. در رنگآمیزی صنعتی نیز انتخاب پوشش مناسب و کنترل دقیق فرایند اجرا، نقش مهمی در افزایش دوام و زیبایی سطح نهایی ایفا میکند.
جهت ثبت سفارش و مشاوره رایگان برای خرید رنگ پودری به صفحه تماس با ما مراجعه کنید.



 رنگ پودری پیشگامان ، عرضه انواع رنگهای پودری الکترواستاتیک ، صنعتی، استوک ، یکبارپاش ، هفت رنگ و الکترواستاتیک چرمی ، ساده ، چکشی ، چروک ، صنایع فلزی ، کارخانه ، روشنایی